Przenośniki taśmowe w produkcji – najważniejsze kryteria wyboru
Przenośnik taśmowy dobrany wyłącznie na podstawie długości i szerokości taśmy może szybko stać się źródłem problemów na hali produkcyjnej. Kartony obracają się podczas transportu, drobne elementy spadają na zakrętach, a przeciążony napęd nie radzi sobie z uruchomieniem pełnego odcinka. Przyczyną najczęściej nie jest wada samego urządzenia, lecz niedopasowanie jego parametrów do rzeczywistego procesu.
Wybór trzeba zacząć od określenia rodzaju transportowanego produktu, wymaganej wydajności i warunków pracy. Znaczenie mają również masa ładunku, prędkość przesuwu, długość trasy, nachylenie oraz sposób połączenia przenośnika z pozostałymi maszynami. Dopiero na tej podstawie można zdecydować o rodzaju taśmy, konstrukcji nośnej i mocy napędu.
Rodzaj transportowanego produktu i wydajność linii produkcyjnej
Pierwszym kryterium wyboru jest charakter ładunku. Przenośnik przeznaczony do przewożenia kartonów, pojemników i gotowych produktów wymaga innych parametrów niż urządzenie transportujące granulat, kruszywo czy elementy metalowe. Różnice dotyczą przede wszystkim powierzchni taśmy, sposobu podparcia, szerokości roboczej i dopuszczalnego obciążenia.
Przed zamówieniem urządzenia należy zebrać kilka podstawowych informacji:
- Wymiary produktów – minimalna i maksymalna długość, szerokość oraz wysokość transportowanych elementów.
- Masa jednostkowa – nie tylko średnia, ale przede wszystkim największa masa pojedynczego produktu.
- Wydajność procesu – liczba sztuk transportowanych w ciągu minuty lub godziny.
- Charakter powierzchni – produkty mogą mieć śliskie, nierówne, ostre albo zabrudzone olejem powierzchnie.
- Warunki środowiskowe – temperatura, wilgotność, zapylenie i kontakt z wodą lub środkami czyszczącymi.
- Geometria transportu – długość odcinka, różnica poziomów, liczba punktów załadunku i odbioru.
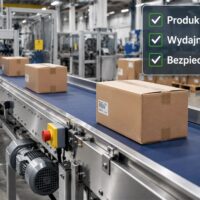
Dobrym przykładem jest linia pakująca, na której transportowane są kartony o wymiarach 600 × 400 mm i masie 12 kg. Założona wydajność wynosi 900 kartonów na godzinę, czyli 15 sztuk na minutę. Jeżeli pomiędzy kolejnymi opakowaniami trzeba zachować odstęp 200 mm, jeden produkt zajmuje na taśmie łącznie 800 mm.
Prędkość przesuwu można obliczyć według wzoru:
v = n × (L + g) / 60
Gdzie:
- v – prędkość taśmy w m/s,
- n – liczba produktów transportowanych w ciągu minuty,
- L – długość produktu w metrach,
- g – odstęp między produktami w metrach.
Dla podanego przykładu otrzymujemy 0,2 m/s, czyli 12 m/min. Przy szerokości kartonu wynoszącej 400 mm rozsądnym punktem wyjścia będzie taśma o szerokości 500 mm, zapewniająca po 50 mm zapasu z każdej strony. Ostateczny wymiar trzeba jeszcze sprawdzić pod kątem prowadnic bocznych i tolerancji pozycjonowania.
Istotne jest również obciążenie konstrukcji. Przy rozstawie produktów wynoszącym 800 mm i masie 12 kg obciążenie samego transportowanego towaru wynosi 15 kg na metr bieżący. Na sześciometrowym odcinku może znajdować się jednocześnie około 7–8 kartonów, a więc 84–96 kg produktu. Konstrukcja i napęd muszą uwzględniać taki przypadek, a także opory ruchu i obciążenia podczas rozruchu.
Inaczej wygląda dobór urządzenia do materiałów sypkich. Tutaj wydajność określa się najczęściej w tonach na godzinę. Trzeba uwzględnić gęstość nasypową materiału, prędkość taśmy i przekrój strumienia transportowanego surowca. Przykładowo, transport 40 ton granulatu na godzinę przy gęstości nasypowej 0,8 t/m³ i prędkości 0,8 m/s wymaga przekroju załadunku około 0,0174 m².
W takim zastosowaniu znaczenie ma również kształt niecki oraz wysokość burt. Zbyt mała powierzchnia robocza powoduje rozsypywanie materiału, natomiast nadmierne zwiększenie prędkości może generować pylenie i utrudniać kontrolę nad przepływem surowca.
Najczęstszy błąd na tym etapie to dobieranie urządzenia do średniej wydajności zamiast do rzeczywistych szczytów produkcyjnych. Jeżeli maszyna podająca pracuje okresowo, przenośnik musi obsłużyć chwilowe zwiększenie ilości produktu albo współpracować z odpowiednim buforem. W przeciwnym razie zator będzie przenosił się na kolejne stanowiska.
Rodzaj taśmy, konstrukcja i parametry napędu
Materiał taśmy powinien odpowiadać właściwościom transportowanego produktu. Nie istnieje jeden uniwersalny wariant, który sprawdzi się równie dobrze w przemyśle spożywczym, elektronicznym i ciężkim.
Najczęściej stosowane rozwiązania to:
- Taśmy PVC – popularne w transporcie opakowań, kartonów i lekkich produktów. Sprawdzają się w typowych warunkach produkcyjnych, szczególnie przy transporcie suchych materiałów.
- Taśmy PU – stosowane między innymi w przemyśle spożywczym. Odpowiednio dobrane wersje mogą mieć dopuszczenie do kontaktu z żywnością i zapewniać dobrą odporność na tłuszcze oraz ścieranie.
- Taśmy gumowe – przeznaczone do transportu cięższych, bardziej abrazyjnych materiałów, takich jak kruszywa, odpady czy surowce przemysłowe.
- Taśmy modułowe z tworzyw sztucznych – przydatne tam, gdzie liczy się możliwość mycia, wymiany pojedynczych modułów lub budowy bardziej złożonej trasy.
- Taśmy z zabierakami – wykorzystywane przy transporcie pochyłym, gdy produkt ma tendencję do zsuwania się pod wpływem grawitacji.
Wybór trzeba uzależnić od rzeczywistych warunków eksploatacji. Przykładowo, na linii pakującej suche kartony wystarczy często taśma PVC na podparciu ślizgowym. Jeżeli jednak transportowane są metalowe elementy pokryte olejem, ta sama powierzchnia może powodować poślizg i utratę stabilności produktu. Wówczas potrzebna będzie inna mieszanka materiałowa i odpowiednia faktura powierzchni.
W przemyśle spożywczym dochodzi jeszcze kwestia higieny. Sama informacja, że taśma jest wykonana z PU, nie oznacza automatycznie, że nadaje się do kontaktu z żywnością. Trzeba sprawdzić deklarację zgodności konkretnego materiału, jego odporność chemiczną i dopuszczalne warunki mycia. Istotna jest również konstrukcja całego urządzenia: szczeliny, połączenia i trudno dostępne miejsca mogą utrudniać usuwanie pozostałości produktu.
Drugim elementem jest konstrukcja nośna. W lekkich zastosowaniach produkcyjnych często wykorzystuje się profile aluminiowe, które ułatwiają montaż dodatkowych elementów i zmianę konfiguracji. Przy dużych obciążeniach lepiej sprawdzają się konstrukcje stalowe. W środowisku mokrym lub wymagającym częstego mycia należy rozważyć stal nierdzewną, najczęściej AISI 304, a przy bardziej agresywnych warunkach chemicznych również AISI 316.
Znaczenie ma także sposób podparcia taśmy:
- Podparcie ślizgowe sprawdza się przy lekkich produktach i krótszych odcinkach. Jest konstrukcyjnie proste, ale generuje opory tarcia.
- Podparcie rolkowe jest korzystne przy większych obciążeniach i dłuższych trasach, ponieważ ogranicza opory ruchu. Wymaga jednak kontroli stanu rolek i ich łożysk.
Nie można pominąć parametrów napędu. Moc silnika dobiera się na podstawie oporów ruchu, obciążenia, długości przenośnika, nachylenia i wymaganej dynamiki rozruchu. Silnik, który wystarcza podczas pracy z pustą taśmą, nie musi poradzić sobie z uruchomieniem urządzenia w pełni załadowanego.
Przemiennik częstotliwości pozwala regulować prędkość i dostosowywać ją do rytmu linii. Jest szczególnie przydatny, gdy produkcja obejmuje różne rodzaje produktów albo zmienne tempo pracy. Nie zastąpi jednak prawidłowego doboru przekładni i silnika. Regulacja obrotów nie naprawi konstrukcji, która została zaprojektowana na zbyt małe obciążenie.
Ważne jest też nachylenie przenośnika. Przy transporcie produktów po płaskiej taśmie wzrost kąta może powodować ich przesuwanie się wstecz. Zabieraki, faktura powierzchni i burty boczne ograniczają to ryzyko, ale zwiększają wymagania dotyczące czyszczenia i mogą utrudniać przekazywanie produktów między urządzeniami.
Przy planowaniu budżetu należy rozdzielić cenę prostego urządzenia od kosztu kompletnego rozwiązania produkcyjnego. Orientacyjnie, w polskich ofertach z listopada 2026 r. proste mobilne przenośniki do materiałów sypkich o długości około 3 m kosztują 5 500–6 000 zł netto. Nie jest to jednak punkt odniesienia dla zautomatyzowanego przenośnika montażowego. Konstrukcja nierdzewna, regulowana prędkość, czujniki, dodatkowe osłony, specjalistyczna taśma i integracja ze sterowaniem mogą istotnie zwiększyć koszt inwestycji.
Bezpieczeństwo, integracja z linią i koszty utrzymania
Nawet prawidłowo dobrana taśma i mocny napęd nie zagwarantują sprawnej pracy, jeśli przenośnik nie zostanie właściwie zintegrowany z pozostałymi maszynami. Na tym etapie trzeba sprawdzić wysokości przekazywania produktów, dostęp do stanowisk, sposób sterowania oraz zabezpieczenia.
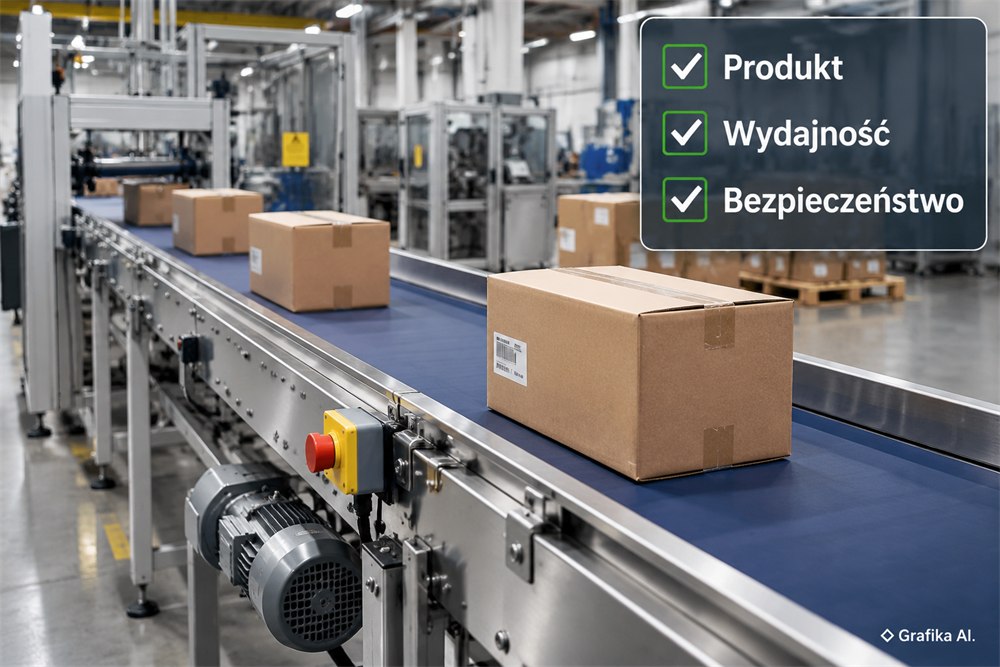
Szczególnie ważne są punkty styku taśmy z bębnami, rolkami i elementami napędowymi. W tych miejscach występuje ryzyko pochwycenia odzieży lub dłoni. Osłony powinny zabezpieczać dostęp do niebezpiecznych części, a ich konstrukcja nie może utrudniać wykonywania czynności serwisowych.
W projekcie należy przewidzieć między innymi:
- wyłączniki awaryjne STOP dostępne z miejsc obsługi i zagrożenia;
- osłony elementów napędowych i miejsc wciągania;
- czujniki wykrywające obecność produktu i zatory;
- blokady uniemożliwiające niebezpieczne uruchomienie podczas prac serwisowych;
- współpracę sygnałów sterujących między sąsiednimi maszynami;
- odpowiednie zabezpieczenia elektryczne i przeciążeniowe.
Wyłącznik awaryjny nie zastępuje osłony mechanicznej. Jego zadaniem jest zatrzymanie urządzenia w sytuacji zagrożenia, a nie zapobieganie dostępowi do ruchomych elementów. Wymagane funkcje bezpieczeństwa i poziomy ich niezawodności trzeba określić na podstawie oceny ryzyka, między innymi z wykorzystaniem EN ISO 12100 oraz EN ISO 13849-1.
Warto uwzględnić również normy dotyczące samego transportu. EN 619 odnosi się do urządzeń przeznaczonych do transportu ładunków jednostkowych, natomiast EN 620 dotyczy stacjonarnych przenośników taśmowych do materiałów sypkich. Przy projektowaniu konkretnej instalacji trzeba sprawdzić zakres zastosowania odpowiedniej normy oraz jej aktualne wydanie.
Istotna jest także sytuacja prawna. Na dzień 16 listopada 2026 r. podstawowym punktem odniesienia dla nowych maszyn pozostaje dyrektywa maszynowa 2006/42/WE. Rozporządzenie UE 2023/1230 zacznie być stosowane 20 stycznia 2027 r. Jeżeli zakup, dostawa i uruchomienie urządzenia przypadają na okres przejściowy, warto już w zamówieniu określić wymagania dotyczące zgodności i dokumentacji.
W przypadku kompletnej linii produkcyjnej odpowiedzialność nie zawsze kończy się na dostawcy pojedynczego przenośnika. Podmiot integrujący kilka maszyn w jeden zespół powinien uwzględnić zagrożenia wynikające z ich wspólnej pracy i zadbać o ocenę zgodności całego rozwiązania.
Drugim zagadnieniem jest automatyka. Wyobraźmy sobie linię, na której przenośnik odbiera kartony z maszyny pakującej, a następnie przekazuje je do etykieciarki. Jeżeli etykieciarka zatrzyma się, a przenośnik nie otrzyma odpowiedniego sygnału, kolejne kartony zaczną się kumulować. Może dojść do zablokowania taśmy, uszkodzenia opakowań i zatrzymania całego procesu.
Dlatego warto stosować czujniki fotoelektryczne, sterowanie strefowe i komunikację pomiędzy urządzeniami. W bardziej rozbudowanych instalacjach stosuje się sterowniki PLC, które kontrolują przepływ produktów i pozwalają zatrzymywać wybrane odcinki bez wyłączania całej linii. Takie rozwiązanie ma sens szczególnie tam, gdzie występują różne prędkości maszyn i okresowe przerwy w odbiorze produktów.
Przy porównywaniu dostępnych na rynku urządzeń nie należy ograniczać się do ceny i wymiarów zewnętrznych. Trzeba sprawdzić przede wszystkim:
- dopuszczalne obciążenie całkowite i obciążenie na metr;
- zakres regulacji prędkości;
- rodzaj zastosowanej taśmy i możliwość jej wymiany;
- dostępność części zamiennych;
- sposób napinania i prowadzenia taśmy;
- zakres zabezpieczeń oraz dokumentację techniczną;
- możliwości podłączenia do istniejącego sterowania.
Na eksploatację wpływa również dostęp serwisowy. Do najczęściej kontrolowanych elementów należą połączenia taśmy, bębny, rolki, łożyska, napinacze i skrobaki. Nieprawidłowe prowadzenie taśmy powoduje jej ocieranie o konstrukcję, przyspieszone zużycie krawędzi i ryzyko uszkodzenia połączenia. Często źródłem problemu jest nieprawidłowy załadunek, a nie wada samej taśmy.
Przed odbiorem urządzenia należy przeprowadzić próbę z rzeczywistym produktem. Trzeba sprawdzić zachowanie przy minimalnym i maksymalnym obciążeniu, rozruch z pełnym załadunkiem, zatrzymanie awaryjne oraz przekazywanie produktów na sąsiednie stanowiska. Test pustego przenośnika nie wystarczy.
FAQ – najczęstsze pytania o wybór przenośnika taśmowego
Jak dobrać szerokość taśmy transportowej?
Należy uwzględnić maksymalną szerokość produktu, zapas po bokach oraz ewentualne prowadnice. Dla kartonu o szerokości 400 mm taśma 500 mm może być dobrym punktem wyjścia, ale ostateczny wymiar zależy od stabilności produktu i sposobu jego pozycjonowania.
Jaka taśma sprawdzi się w przemyśle spożywczym?
Często stosuje się taśmy PU przeznaczone do kontaktu z żywnością. Trzeba jednak zweryfikować deklarację zgodności, odporność na tłuszcze i środki myjące oraz możliwość skutecznego czyszczenia całej konstrukcji.
Czy prędkość przenośnika powinna być regulowana?
Tak, jeżeli linia pracuje ze zmienną wydajnością, obsługuje różne produkty lub wymaga synchronizacji z innymi maszynami. Przy stałym, powtarzalnym procesie regulacja może być zbędnym kosztem.
Czy każdy przenośnik taśmowy wymaga oznakowania CE?
Maszyna wprowadzana do obrotu lub oddawana do użytku musi spełniać właściwe wymagania dotyczące zgodności. W zależności od statusu urządzenia i zakresu dostawy wymagane są odpowiednie dokumenty, takie jak deklaracja zgodności UE albo deklaracja włączenia dla maszyny nieukończonej wraz z instrukcją montażu.
Co najczęściej powoduje awarie przenośników?
Do typowych przyczyn należą niewłaściwe prowadzenie taśmy, przeciążenia, zużycie łożysk, zabrudzenie rolek i uszkodzenia połączeń taśmy. Problemy często wynikają również z nieprawidłowego załadunku lub braku synchronizacji z pozostałymi urządzeniami.
Przed wyborem konkretnego modelu należy przygotować kartę parametrów transportowanego produktu: maksymalne wymiary, masę, wymaganą liczbę sztuk na minutę, długość trasy i różnicę wysokości. Następnie trzeba sprawdzić rzeczywiste obciążenie przenośnika oraz warunki rozruchu. To właśnie od tych danych należy rozpocząć zapytanie ofertowe. Dobieranie silnika, materiału taśmy i automatyki bez wcześniejszego określenia tych parametrów prowadzi do niepotrzebnych kosztów albo zakupu urządzenia, które nie poradzi sobie z produkcją.
Więcej informacji na: przenośniki taśmowe